


 えん

コンバーター、ダイカッター、および医療用接着剤の製造業者は、接着剤を評価するのと同じ方法で、仕様、再現可能な試験方法、およびバッチ履歴によって銅版紙剥離紙を評価する必要があります。以下の要素が重要な要素です。
原紙の構造:銅版画剥離紙の性能が決まる場所
シリコーン層ではなく、ベースの銅板シートが剥離ライナーの機械的限界を設定します。坪量、キャリパー、内部結合が下流のすべてを制御します。
銅版紙の剥離紙は、通常 120 ~ 180 g/m2 の片面を粘土でコーティングしたクラフト ベースとして始まります。下地の形成が不均一になると粘土が谷に沈下し、シリコーンの濡れが不均一になり、後に斑状皮膜として現れます。
キャリパーの均一性は最も重要な基本パラメータです。有能なサプライヤーは、ウェブ全体の厚さを±4μm以内に保ちます。スイング幅が広いと、巻き取りロールの圧縮が変化し、だぶだぶのエッジが生じ、ダイカットの深さが変化してスキップカットまたはスルーカットの欠陥が発生します。 200 J/m2 以上の内部ボンド (スコットボンド) により、粘土の剥離や接着剤上の白い粉塵を防ぎます。
| パラメータ | 代表的な範囲 | 何を制御するのか |
| 坪量 | 120~180g/m2 | ライナーの剛性とダイカットの深さの感触 |
| キャリパープロファイル | ウェブ全体で /-4 um 以内 | ダイツールの下のニップ圧力とナイフの深さ |
| 水分含有量 | 6~8パーセント | 巻き戻し後の平坦性とカール |
| スコット・ボンド | 200J/m2以上 | 粘土層の定着と粉塵の発生 |
| ベントセンの滑らかさ | 25mL/min以下 | シリコーン被覆率の要求と印刷品質 |
シリコーンコート量と架橋制御 銅版紙 剥離紙 剥離力
剥離力はシリコーン層によって生成され、適用される乾燥コート重量とシリコーンネットワークの架橋度という 2 つの変数によって定義されます。
粘土でコーティングされた銅板では、乾燥シリコンコーティングの重量は通常 0.6 ~ 1.5 g/m2 になります。下端では、微細孔が露出したままになり、接着剤が紙に固定され、ロックアップや残留物の原因となります。上端では、過剰なシリコーンが曇りを生じ、硬化が遅くなり、保管中に剥離が増加します。各ロールのヘッド、ミドル、テールからコート重量データを求めます。
私たちのガイド 銅版紙剥離紙コーティング特性 これについては、さらに詳しく説明します。
架橋は第 2 のレバーです。付加硬化プラチナ系は、脆くなることなく完全なネットワークを形成する必要があります。硬化が不十分なシリコンは接着剤を汚染する抽出可能なオリゴマーを放出し、硬化しすぎたシリコンは剥離力を高めます。
軽剥離用途
- 医療用絆創膏および経皮パッチ
- ガラスやプラスチック用の低粘着保護ラベル
- エレクトロニクス分野の片面フォームテープ
- 目標剥離力: 3 ~ 12 g/in
大量放出アプリケーション
- 両面テープと取り付けフォーム
- 断熱材および建築用膜
- 形状を保持する必要があるグラフィックフィルム
- 目標剥離力: 20 ~ 40 g/in
粘土コート表面の平滑性と印刷適性
銅版の剥離紙は、シリコンが濡れても十分に滑らかで、マーキングに十分な印刷可能でなければなりません。どちらも粘土の配合とベースシートによって異なります。
表面の滑らかさは、Bendtsen 気流または Bekk 秒で表されます。コーティングされた剥離ライナーのベントセン値は 25 mL/min 以下が一般的です。表面が粗いと、余分なシリコンが必要になり、まだらな皮、繊維のラップ、印刷ドットの飛びが生じます。
表面は、シリコーンコーティング後のフレキソ印刷インクや熱転写インクも受け入れる必要があります。不規則な粘土は、印刷されたラベルや医療用パッチに文字の欠落やドットゲインとして現れます。
このため、安徽恒波新材料有限公司は、PET 剥離フィルムの一種として扱うのではなく、別の銅版紙剥離紙ラインを運営しています。コーティングヘッド、乾燥プロファイル、検査方式が単に異なるだけです。
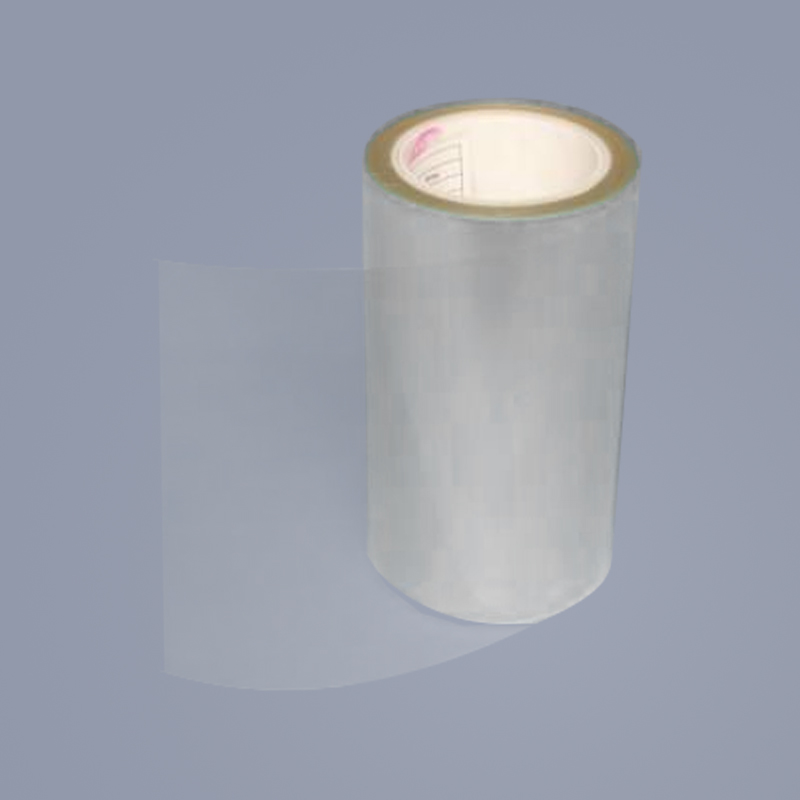 銅版紙両面コーティング剥離紙 このコーティングされた剥離紙は、印刷や打ち抜きに適した安定した滑らかな表面を提供します。両面コーティングのオプションと寸法安定性により、銘板、メンブレンスイッチ、絶縁製品に適しています。 製品を見る→
離型力の安定性と耐老化性
銅版画剥離紙の品質を示す最も信頼できる指標は、平均剥離力ではなく、同じロールで測定した直後の値と経時値の間のドリフトです。
即時剥離力は、テストテープをシリコーン上に 20 分間放置した後に測定します。経時値は、同じアセンブリを 40 ℃で 24 時間コンディショニングした後に測定されます。±15 パーセントを超えるドリフトは、不完全な硬化または汚染を示します。
1 つのロール内の一貫性は、絶対数と同じくらい重要です。 1000 m ロールのコア、中間、および外側のラップの値は、/-15 パーセントの範囲内に収まる必要があります。より広いスイングにより、張力が一定に変化し、アプリケーターでラベルが持ち上げられます。
用途別の剥離力ウィンドウ (180 度剥離、0.3 m/min、g/in)
リリースライナーの製造元によって報告された一般的な動作ウィンドウ。サプライヤー CoA にウィンドウを確認してください。| 品質テスト | 代表的な方法 | 共通許容限度 |
| 即時リリース力 | 0.3m/minで180度剥離 with acrylic PSA tape | グレードに応じて 3 ~ 40 g/インチ |
| 経時的な離型力 | 規定圧力下、40℃で24時間放置 | 即時値の /-15% 以内のドリフト |
| シリコーンコート重量 | 蛍光X線または溶媒抽出 | 均一なプロファイルで 0.6 ~ 1.5 g/m2 |
| 平坦度・カール | フラットシートの状態を整え、コーナーリフトを測定します | エッジリフトは10mm未満 |
| スプライス数 | ロールごとのセンサーと目視検査 | 1000 m あたり最大 2 個、マーク付き、12 mm 未満 |
湿気、カール、保存安定性
銅版画紙はセルロース性で吸湿性があるため、ロールが工場から出荷された後、湿度と温度によって平面度やカールが他のどの変数よりも速く制御されます。
標準的な調整環境は 23 ± 2 ℃、相対湿度 50 ± 5 パーセントです。粘土シリコン面と無地の裏面では浸透性が異なります。片面の水分の増減が速くなると、膨張差によりウェブがカールします。エッジウェーブ、カッピング、リバースカールは、巻き戻しの最初の数メートルで現れます。
保管規律は品質の一部です。ロールは保護包装を維持し、水平を保ち、熱から遠ざけます。外側のラップに何時間も直射日光が当たると、熱によりシリコーンがさらに架橋結合するため、測定可能な剥離力ドリフトが発生します。
の 湿度と温度が剥離紙ロールに与える影響 ガイドでは保管室の設計について説明しています。
絶対的な寸法安定性が必要な場合、PET 剥離フィルムは湿気によって膨潤したりカールしたりしません。
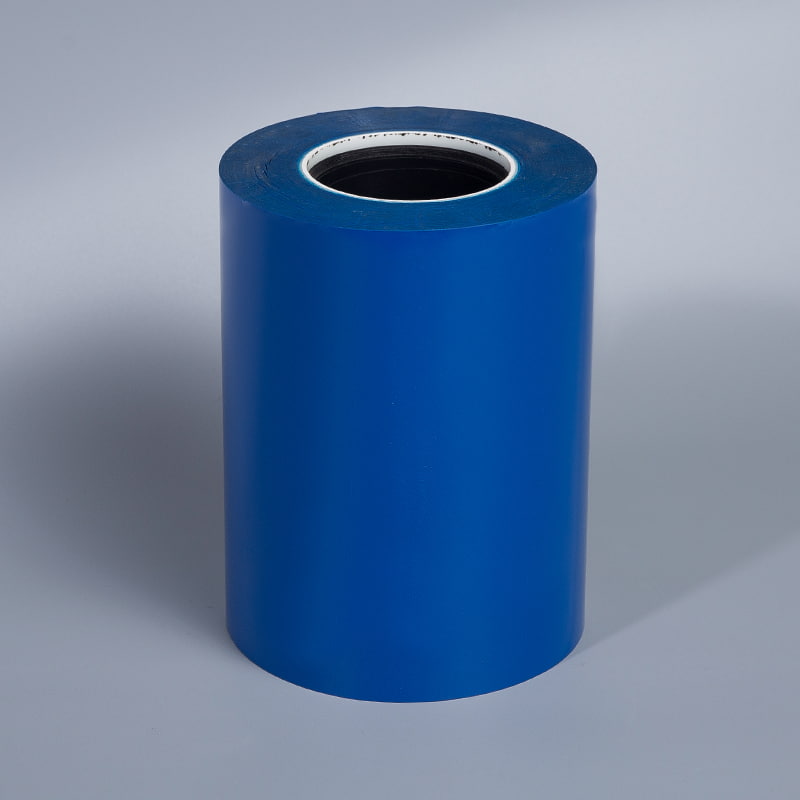 ダイカット用途向けシリコンコーティングPET剥離フィルム 均一なシリコーンコーティング、高い透明性、優れた寸法安定性を備えた剥離フィルムです。複数の色と仕上げが用意されており、接着、絶縁、ダイカットのプロセスに適しています。 製品を見る→
サプライヤーの品質システムと受入検査
バッチの一貫性はプロセス規律の機能であり、測定値のない分析証明書は警告であり、保証ではありません。
使用可能な CoA には、坪量、キャリパー、水分、シリコーンコート重量、即時および経時剥離力、スプライス数およびスプライス位置の公称値と測定範囲がリストされています。測定がどのように行われたかを尋ねます。ロール平均は、頭から尾までのプロファイルではありません。
- 測定された CoA を要求します。 シリコーンコート重量データまたは剥離力ウィンドウのないロットは不合格となります。
- 3 つの位置をサンプルします。 外側、中間、コアのラップとウェブ全体の 3 つの位置でのリリース力を比較します。
- パイロットを実行します。 ロールが生産に入る前に、100 m でダイカットまたはラベルのマトリックス剥離テストを実施します。
- 傾向を追跡します。 各ロットを過去 5 回の納品と比較して、プロセスのドリフトを早期に発見します。
よくある質問
銅版紙剥離紙の剥離力の標準試験は何ですか?
標準化された幅 25 mm のアクリル PSA テープを、規定のローラーを使用してシリコーン表面に貼り付け、23 ℃、相対湿度 50% に調整し、180 度、0.3 m/分で剥がします。結果は g/in または N/25 mm で報告され、試験はウェブ上のいくつかの位置で繰り返す必要があります。
銅版紙剥離紙の典型的なシリコンコート重量はどれくらいですか?
乾燥シリコンコート重量は通常 0.6 ~ 1.5 g/m2 です。軽剥離の医療用ライナーは下端近くに配置され、厚手のテープ貼り付けは上端近くに配置されます。コート重量は、蛍光 X 線、ICP、または溶媒抽出によって検証されます。
銅版画の剥離紙が加工中にカールしてしまう原因は何ですか?
粘土シリコン面と無地の裏面の間の水分勾配により、紙が不均一に膨張します。部屋の湿度が低い、ロールエンドが覆われていない、冷たい床に保管すると、効果が加速します。相対湿度を 50 ± 5 パーセント、摂氏 23 ± 2 度に保つと、ほとんどのカールが防止されます。
1 ロールの銅版紙剥離紙で許容されるスプライスの数は何ですか?
高速ラベル付けとダイカットの場合、1000 m あたり 0 ~ 2 つのスプライスが一般的です。各スプライスにはマークが付けられ、突き合わせて接続され、シリコンのない隙間がなく、幅が 12 mm 以下である必要があります。マークのないスプライスは拒否の正当な理由となります。


